Kumlama ve endüstriyel boyama: çelik yüzey hazırlığından son kata
Kumlama ve endüstriyel boyama, çelik bir yapının korozyona karşı ömrünü belirleyen iki adımlı bir iştir. İlk adım çelik yüzey hazırlığıdır: pas, hadde tufalı, yağ ve eski boya yüzeyden sökülür, boyanın tutunacağı pürüzlülük oluşturulur. İkinci adım boya sistemidir: astar, ara kat ve son kat yüzeyin çalışacağı ortama göre seçilir ve doğru kalınlıkta uygulanır. Boya kısa sürede kabarıyorsa nedeni çoğunlukla ilk adımdadır.
Bu işi tank, boru, baca ve çelik konstrüksiyonda yapıyoruz; çoğu zaman izolasyon ya da baca montajından hemen önce. Yalıtımın altında kalacak bir yüzeyin hazırlığı, görünen bir yüzeyinkinden daha önemlidir, çünkü altta başlayan pası kimse görmez. Bu rehberde kumlamanın ne zaman gerektiğini, boya sisteminin nasıl seçildiğini ve fiyatı neyin belirlediğini anlatıyoruz.
Kumlama nedir, hangi yüzeylerde kullanılır?
Kumlama, aşındırıcı tanelerin basınçlı havayla yüzeye püskürtülmesiyle yapılan bir temizlik ve pürüzlendirme işlemidir. Adı kumdan gelse de bugün çoğunlukla çelik grit ya da mineral esaslı aşındırıcılar kullanılır; serbest silis içeren dere kumu, çalışanın sağlığı açısından tercih edilmez. Kumlama şu yüzeylerde öne çıkar:
- Depolama ve proses tanklarının dış gövdesi ve tavanı
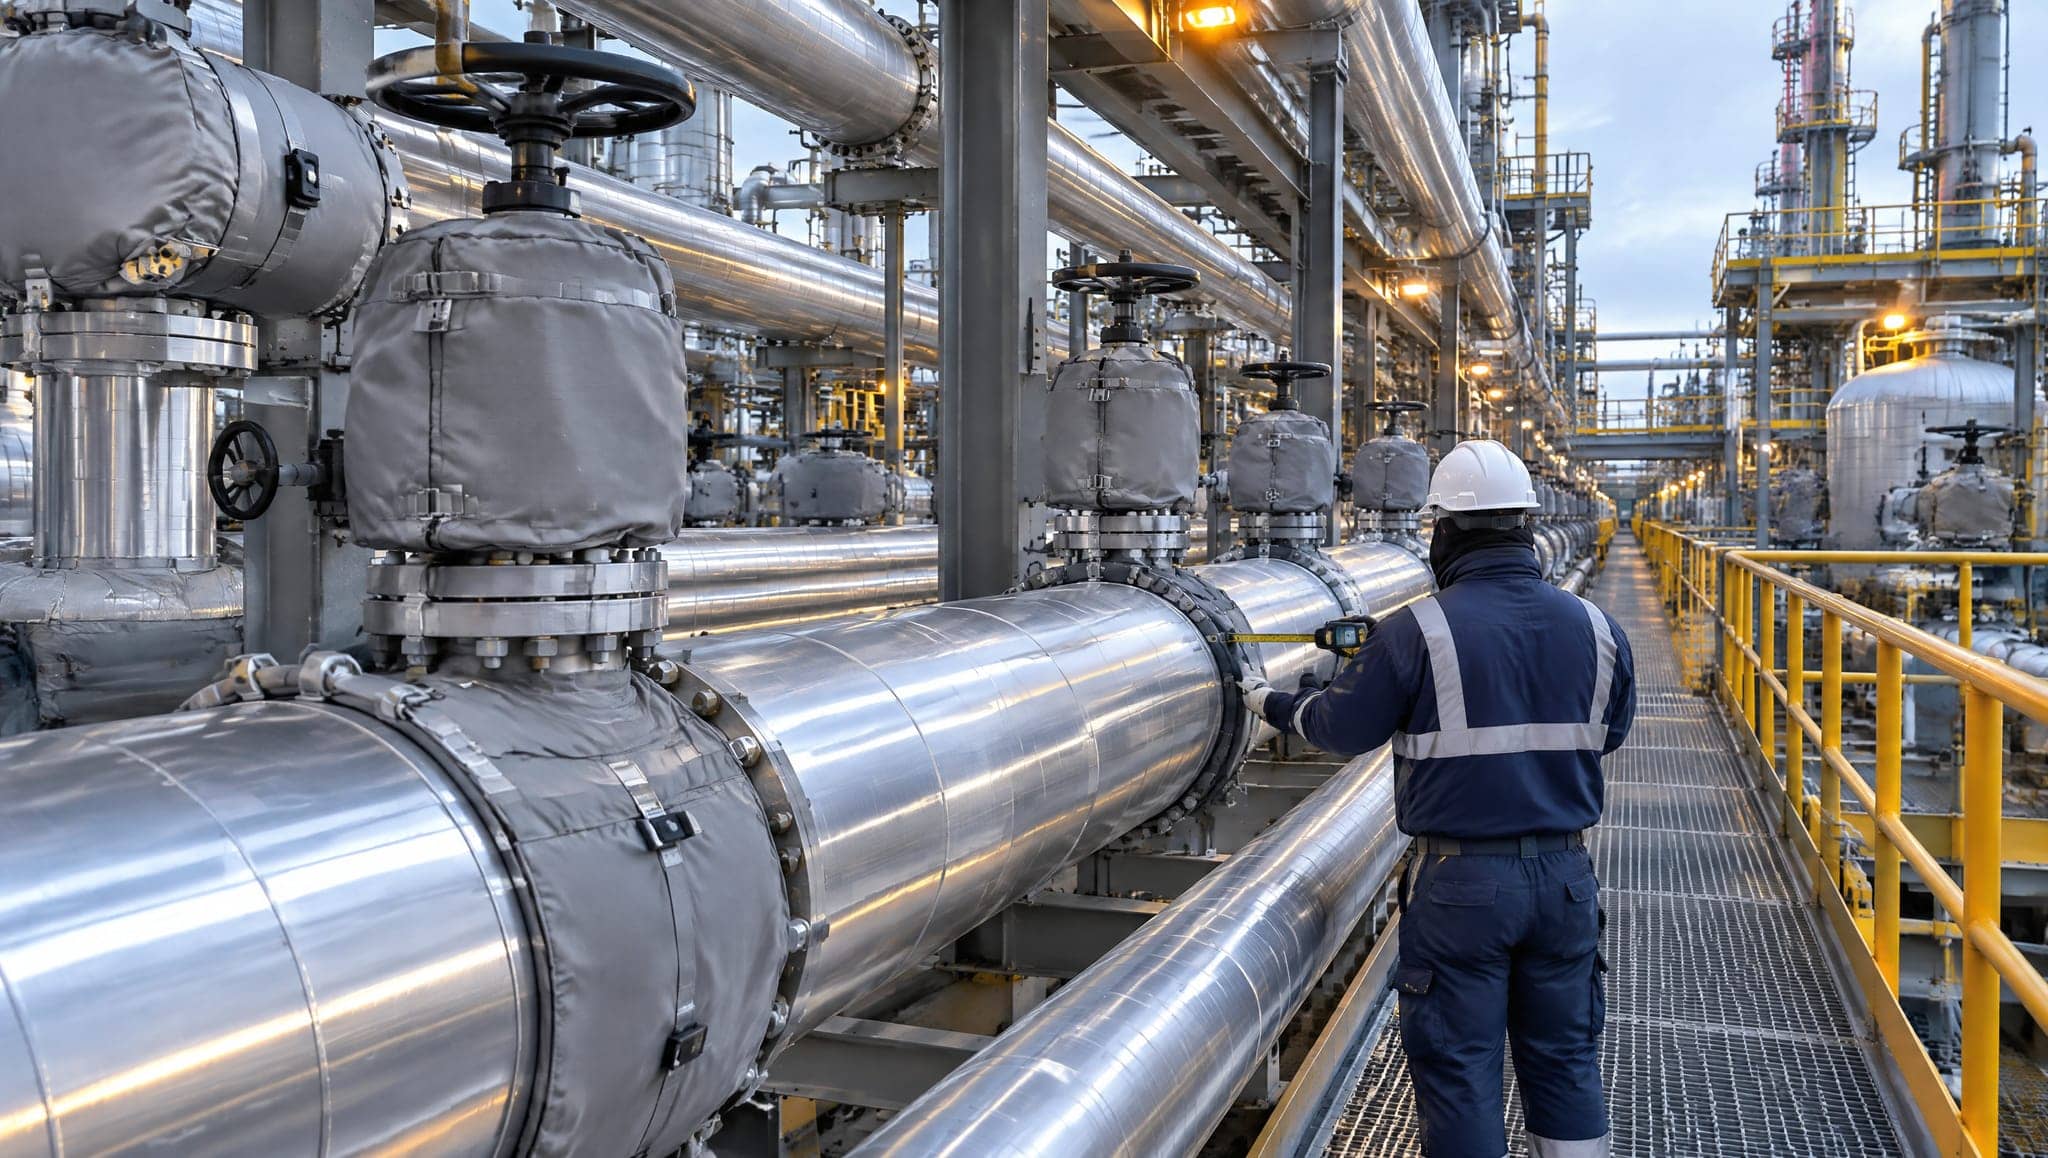
- Boru köprüleri, açık sahadaki tesisat hatları ve destek çelikleri
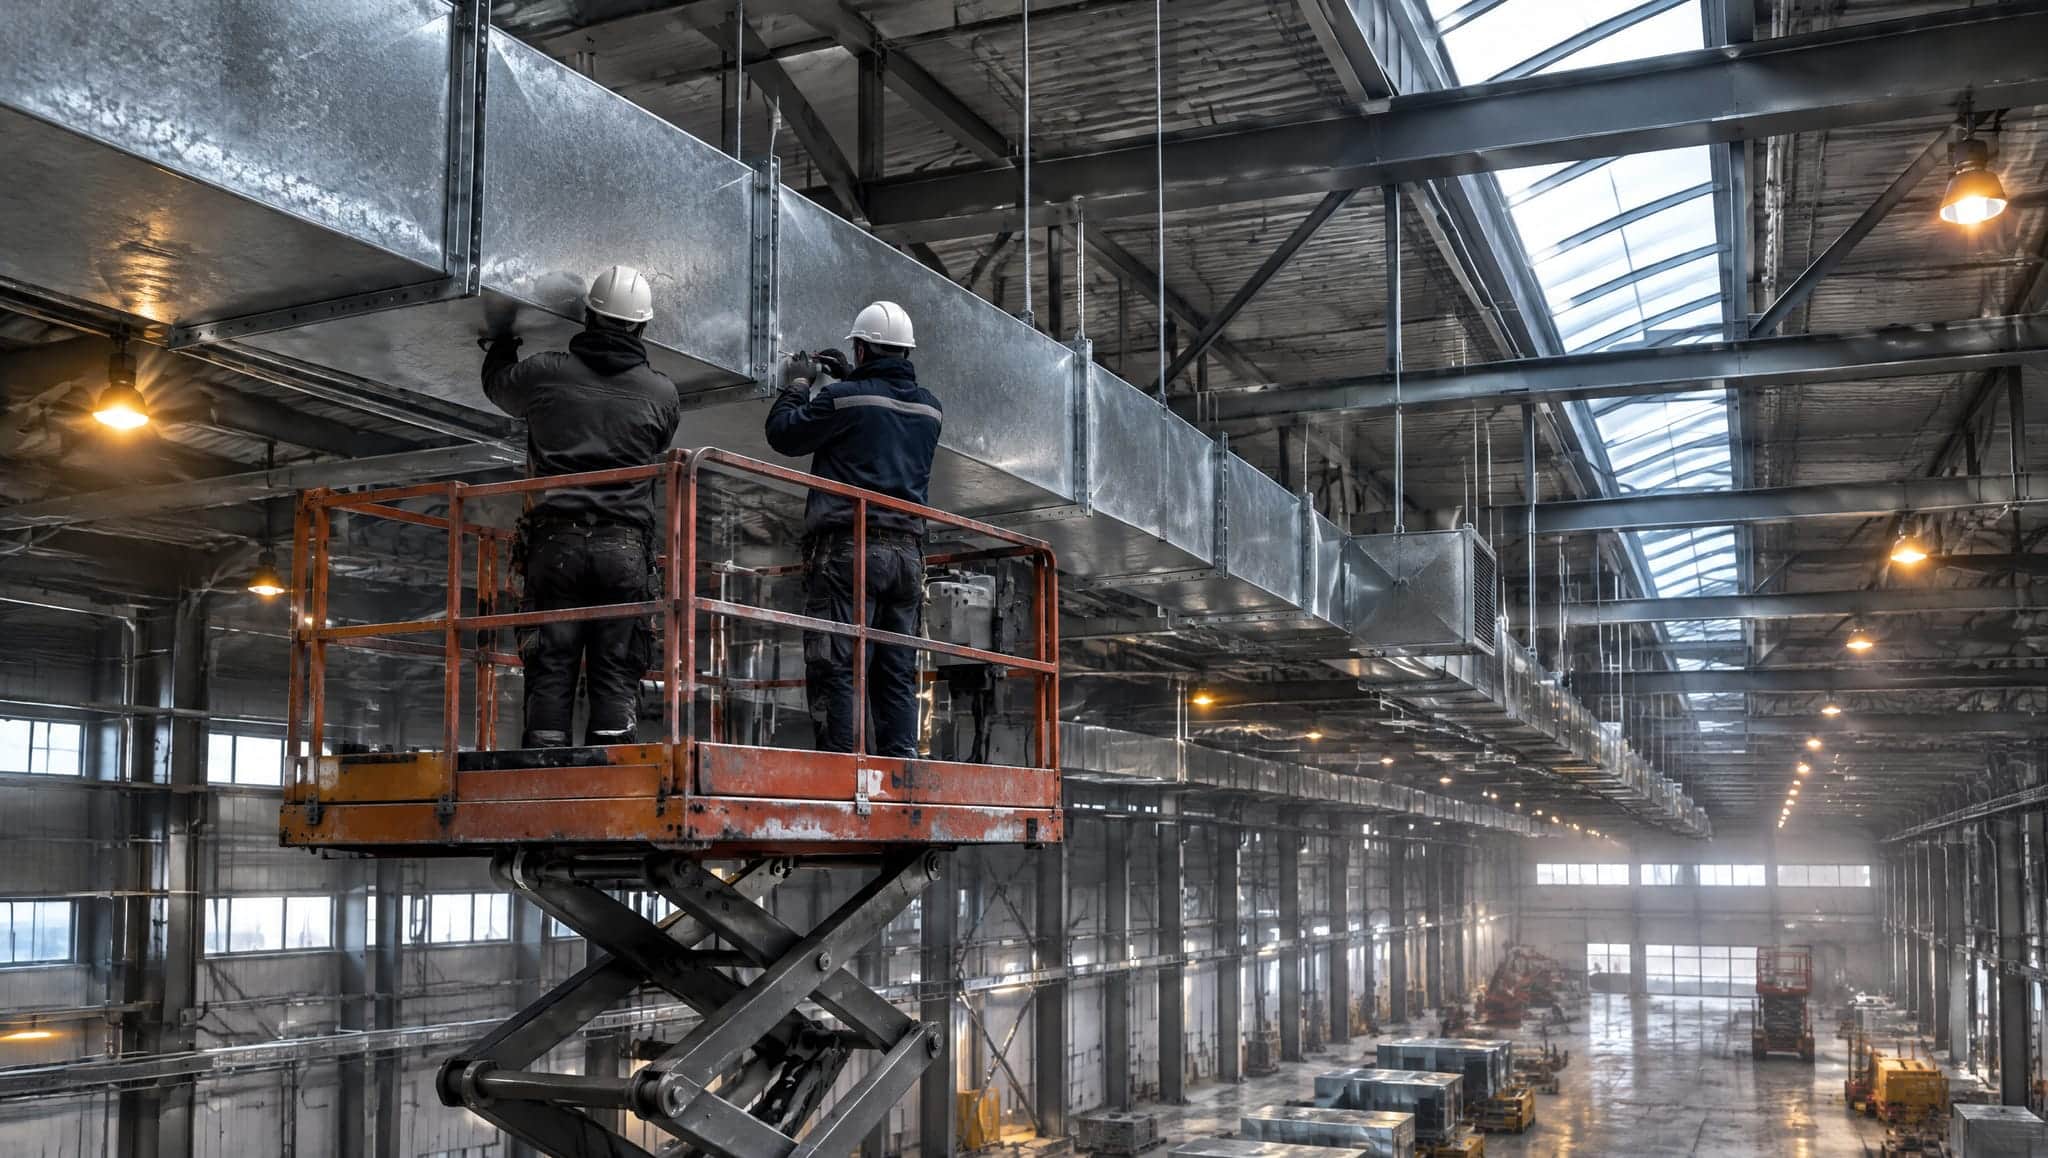
- Çelik konstrüksiyon hol ve depoların kolon, kiriş ve makasları
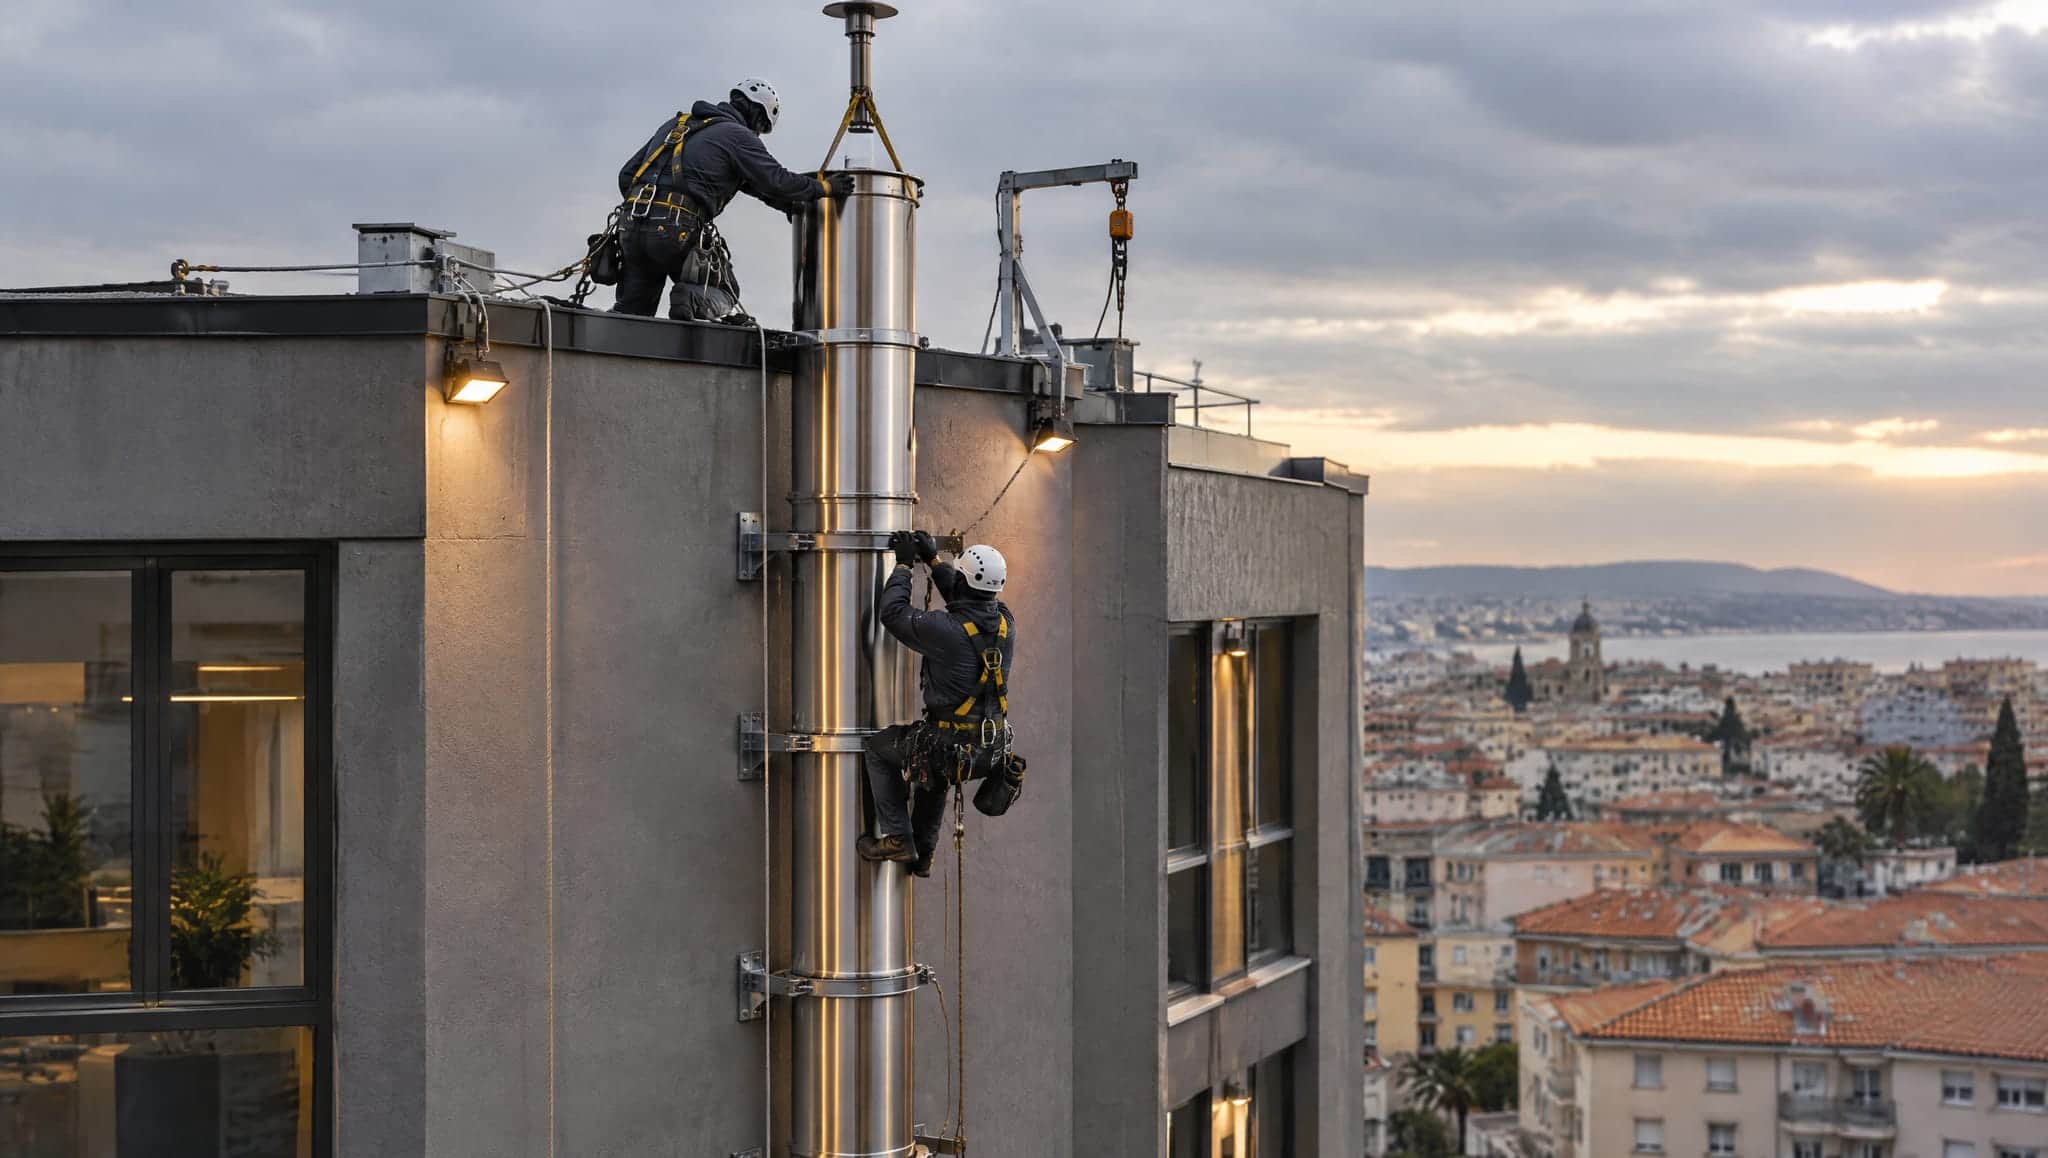
- Fabrika ve kazan dairesi bacalarının dış yüzeyi
- Yalıtımı yenilenecek boru ve tankların gövdesi
Kumlamanın yerine düşünülebilecek bir yöntem de yüksek basınçlı suyla yüzey temizliğidir. Eski boyayı ve gevşek pası söker, toz üretmez; ancak yüzeye yeni pürüzlülük kazandırmaz. Daha önce kumlanmış ve profili duran yüzeylerin yeniden boyanmasında bir seçenek olarak değerlendirilebilir.
Kumlama ile mekanik temizlik arasındaki fark ne?
Mekanik temizlik tel fırça diski, zımpara ve kazıyıcıyla yapılır. Gevşek pası ve kabaran boyayı alır, ancak çukurlara oturmuş pası tam sökemez ve yüzeyde boyanın kenetleneceği pürüzlülüğü oluşturmaz. Küçük onarımlar, dar alanlar ve kumlama yapılamayan hassas çevreler için uygundur.
Kumlama ise yüzeyi çıplak metale indirir, çukurların içini de temizler ve boyanın tutunacağı profili kazandırır. Geniş yüzeylerde daha hızlıdır ve uzun ömür beklenen boya sistemlerinin ön koşuludur. Aynı işte iki yöntemi birlikte kullanmak da sık görülür: geniş yüzeyler kumlanır, köşe ve dar bölgeler mekanik olarak temizlenir.
Seçimde çevre de hesaba katılır. Kumlama toz ve gürültü üretir; çalışan bir gıda tesisinde ya da otel bahçesinde her zaman uygun olmayabilir. Böyle yerlerde geniş yüzeyleri üretimin durduğu günlere bırakıyor, günlük işlerde mekanik temizlikle ilerliyoruz.
Yerinde kumlama nasıl yapılır, çevre nasıl korunur?
Tank, boru köprüsü ve çelik konstrüksiyon gibi taşınamayan yapılarda kumlamayı yerinde yapıyoruz. Çalışma alanını branda ve perdelerle kapatıyor, yakındaki makineleri, elektrik panolarını ve ürünleri örtüyoruz. Rüzgârın yönüne göre çalışma sırasını belirliyor, aşındırıcı ve tozu iş bitiminde topluyoruz. Kumlama yapan ekip iş sağlığı ve güvenliği kurallarına uygun solunum koruyucu, başlık ve koruyucu giysiyle çalışır. Gıda üretimi yapılan alanlara yakın işlerde çalışmayı üretimin durduğu saatlere planlıyoruz.
Kumlama sonrası yüzeyde kalan toz ve aşındırıcı kırıntısı boyanın tutunmasını engeller. Bu yüzden kumlanan yüzeyi basınçlı havayla süpürüyor, astardan hemen önce yüzeyi yeniden kontrol ediyoruz. Yağlı bir eldivenle tutulan bir nokta bile boyanın orada kalkmasına yol açabilir.
Endüstriyel boya sistemi nasıl seçilir?
- İç mekân, kuru ortam: Korozyon önleyici astar ve son kattan oluşan sade bir sistem çoğu zaman yeterlidir.
- Açık hava: Astar, ara kat ve güneşe dayanıklı son kat. Son katın rengini ve parlaklığını zamanla koruması bu katın görevidir.
- Sahile yakın, tuzlu hava: Daha kalın, çok katlı ve korozyon önleyici pigment içeren bir sistem gerekir. Kenar ve kaynak dikişlerine fırçayla ek kat atılır.
- Sıcak yüzeyler: Baca ve sıcak boru yüzeylerinde, çalışma sıcaklığına uygun ısıya dayanıklı boya kullanılır.
- Tank içi: Depolanan ürünle uyumlu, üretici verisine göre seçilmiş özel kaplama gerekir; seçim ürünün türüne göre ayrıca yapılır.
Boya seçiminde üreticinin teknik föyü belirleyicidir: uygulanabilir sıcaklık ve nem aralığı, kat arası bekleme süresi ve önerilen kat kalınlığı bu belgede yazar. Uygulamayı bu verilere göre yapıyoruz.
Bacalarda ayrı bir durum vardır. Baca montajı işlerinde kullanılan paslanmaz çelik çoğu zaman boya gerektirmez; karbon çelik bacalar ve bacayı taşıyan çelik konstrüksiyon ise boyanmalıdır. Sıcak gaz taşıyan bacanın dış yüzeyinde ısıya dayanıklı boya, taşıyıcı çelikte açık hava boya sistemi kullanıyoruz.
Kat kalınlığı neden ölçülmeli?
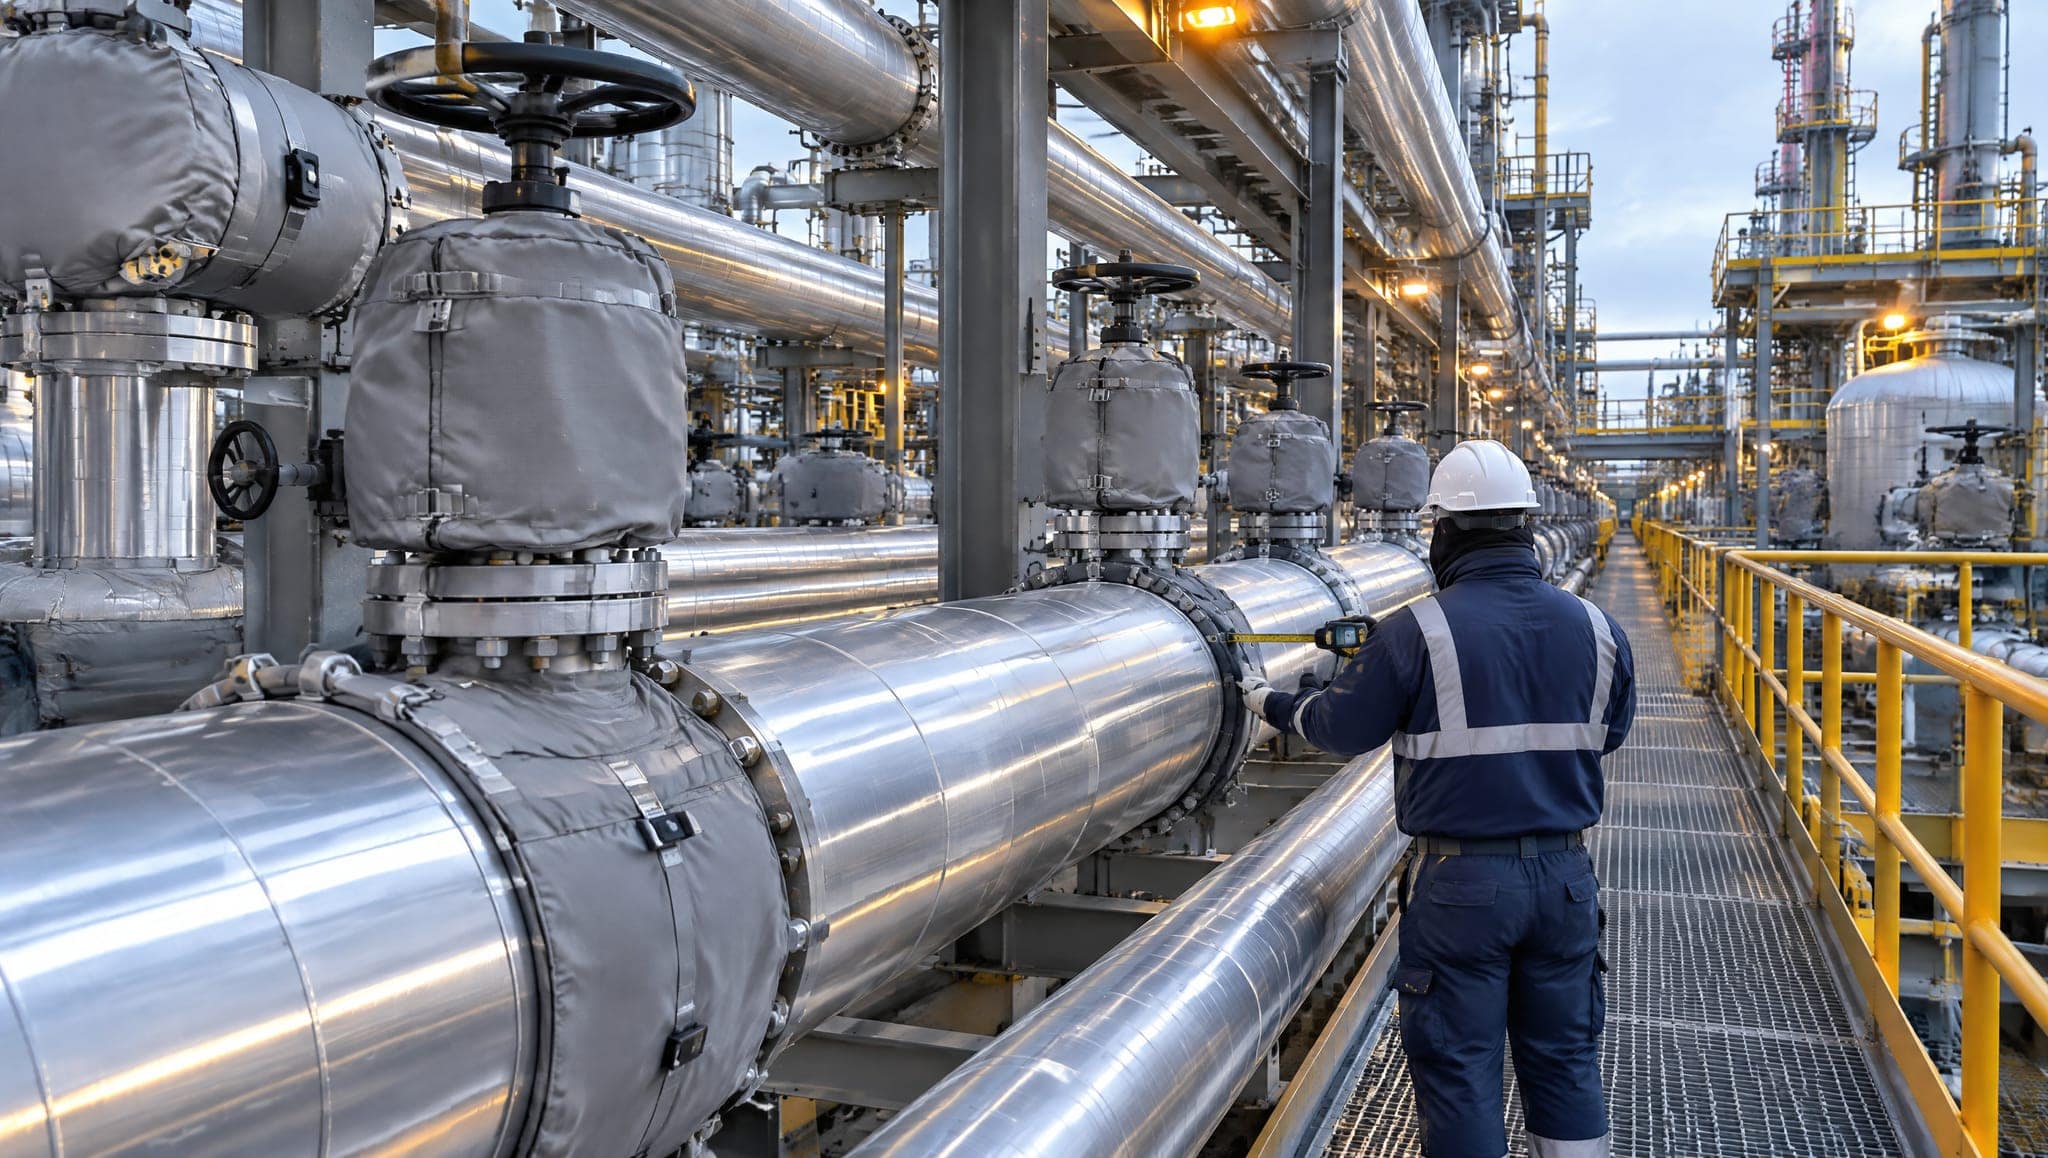
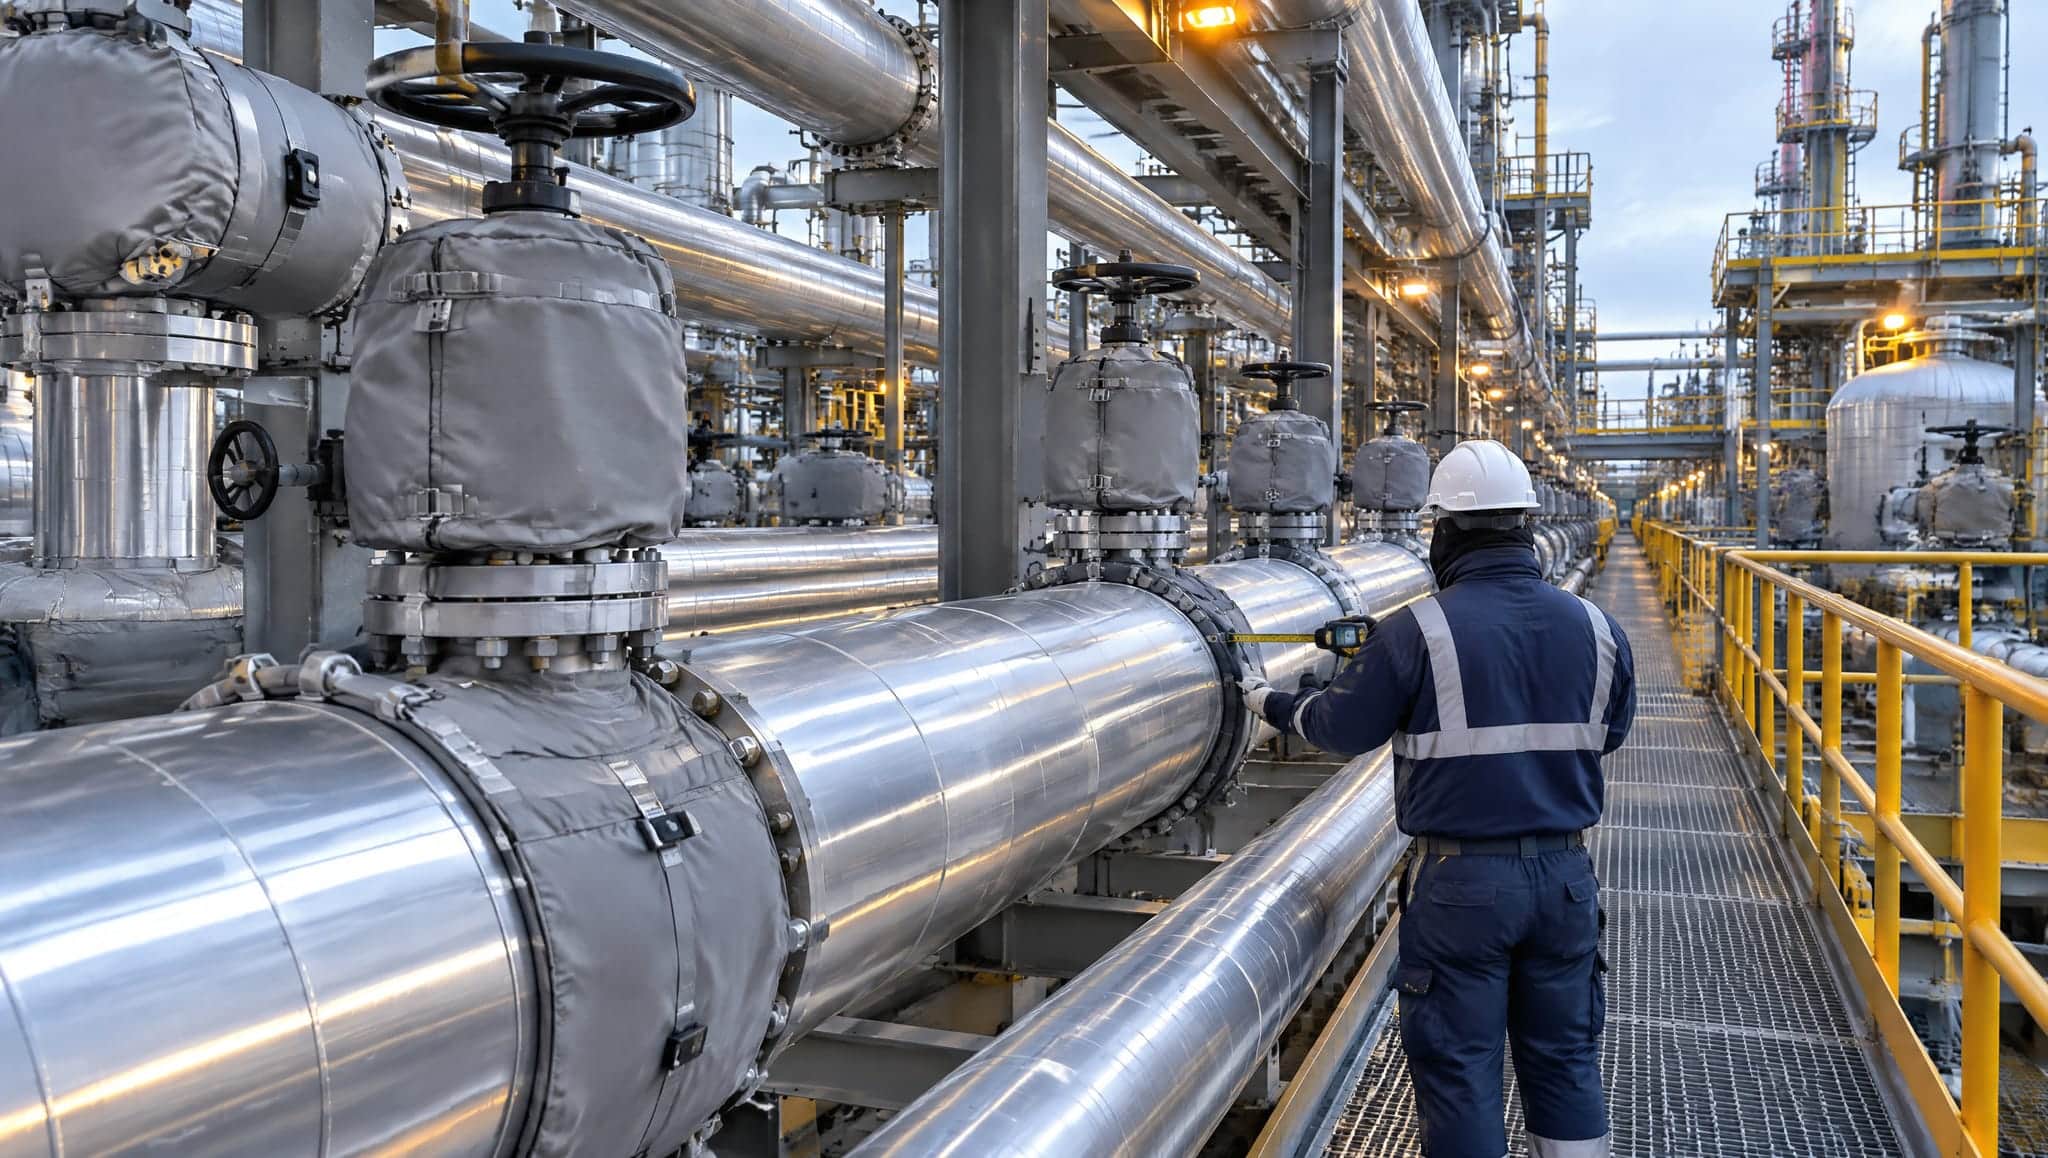
Boyanın koruma gücü büyük ölçüde kalınlığına bağlıdır. Gözle sürülen boya köşelerde, kenarlarda ve cıvata başlarında ince, düz yüzeylerde ise gereğinden kalın kalır. İnce kalan noktalar korozyonun ilk başladığı yerlerdir; aşırı kalın katlar ise çatlama ve kurumama sorunu çıkarır. Bu yüzden uygulama sırasında ıslak film kalınlığını, kuruduktan sonra da kuru film kalınlığını ölçüm cihazıyla kontrol ediyoruz. Eksik kalan bölgelere ek kat atıyor, ölçüm değerlerini teslim dosyasına ekliyoruz.
Kalınlık ölçümü, işin teslim kalitesini kâğıda geçirmenin de en somut yoludur. Teslim dosyasında her bölüm için ölçülen değerleri, kullanılan boyanın adını ve uygulama tarihlerini veriyoruz. Sonraki bakımlarda hangi bölgenin neden önce yıprandığını anlamak bu kayıtla kolaylaşır.
Kumlama ve boyama hangi sırayla yapılır?
- Yüzey incelemesi ve fotoğraflı kayıt; metraj çıkarılması
- Çalışma alanının kapatılması ve çevredeki ekipmanın korunması
- Yağ ve kir varsa yüzeyin yıkanması
- Kumlama ya da mekanik temizlik, toz alma
- Kaynak çapaklarının ve keskin kenarların düzeltilmesi
- Aynı gün astar; ardından ara kat ve son kat
- Kuru film kalınlığı ölçümü, eksiklerin tamamlanması ve teslim
Bu sırayı hava koşulu yönetir. Yüzey sıcaklığı çiy noktasının yeterince üstünde değilse boya uygulanmaz; aksi hâlde yüzeyde görünmeyen bir nem filmi kalır. Ege’nin kıyı kesiminde sabahları çiy düşen günlerde boyaya öğleye doğru başlıyor, akşam nemi yükselmeden işi bitiriyoruz.
Endüstriyel boyada en sık yapılan hatalar nelerdir?
- Paslı yüzeyi yalnızca tel fırçayla geçip boyamak
- Kumlanan yüzeyi ertesi güne bırakıp astarı geciktirmek
- Nemli havada, çiğ düşmüş ya da çok sıcak yüzeye boya atmak
- Kat arası bekleme sürelerine uymamak
- Kenar ve kaynak dikişlerine ek kat atmamak
- Sıcak çalışan yüzeylere sıradan boya uygulamak
Bir hata daha var: kumlama ve boyayı birbirinden habersiz ekiplere bölmek. Kumlama ekibi işini bitirip gittiğinde yüzey boyacı gelene kadar açıkta bekler ve üzerinde ince bir pas tabakası oluşur. Aynı gün astar kuralını koruyabilmek için iki işi aynı ekip planında yürütüyoruz.
Çelik yapılar ne sıklıkla kontrol edilmeli ve boyanmalı?
Açık havadaki çelik yapıları yılda bir kez gözle kontrol etmeyi öneriyoruz. Sahile yakın tesislerde ve kimyasal buhar bulunan ortamlarda bu kontrol daha sık yapılmalıdır. Kontrolde kabarcık, pas akıntısı, tebeşirlenme ve kenarlarda boya kalkması aranır. Küçük hasarlar erken görüldüğünde bölgesel temizlik ve rötuşla giderilir. Pas geniş bir alana yayılmışsa bölgesel rötuş yerine kumlama ve yeni boya sistemi daha ekonomik sonuç verir. Yeniden boyama aralığını seçilen sistem ve ortam belirler; bunu keşif sonrası yüzeyin durumuna göre öneriyoruz.
Yalıtım altında kalan yüzeyler ayrı bir başlıktır. Bunlar gözle kontrol edilemediği için kaplamada açılan pencerelerden ya da kaplamadan sızan pas lekelerinden izlenir. Bu yüzeylerde ilk boyanın doğru yapılması, sonraki yıllardaki bakım yükünü doğrudan belirler.
Kumlama ve boyama fiyatını ne belirler?
- Boyanacak yüzey alanı (metrekare) ve parçaların karmaşıklığı
- Pasın derinliği ve eski boyanın durumu
- Kumlama, mekanik temizlik ya da ikisinin birlikte kullanılması
- Boya sistemi: kat sayısı, boya türü, ısı ya da kimyasal dayanım gereği
- Çevre koruması, aşındırıcı ve atığın toplanması
- Yükseklik, iskele kurulumu ve tesisin çalışma takvimi
Kumlanan yüzey yalıtım altında kalacaksa boru izolasyonu ya da tank izolasyonu aynı keşifte planlanır ve iki iş arasında yüzey açıkta bekletilmez.
İzmir ve Ege’de kumlama ve boyama yaptığımız yerler
Aliağa ve Dikili’de sahile yakın sanayi tesislerinin tuzlu havaya açık çelik yapıları, Çiğli ve Kemalpaşa’daki organize sanayi bölgelerinde çelik konstrüksiyon holler ve tanklar, Menemen’deki üretim tesislerinin boru köprüleri kumlama ve endüstriyel boyama için en sık çalıştığımız alanlardır. Konak’taki merkezimizden bu ilçelere mobil teknik ekiple geliyoruz. Kıyıdaki tesislerde boya sistemini seçerken tesisin denize uzaklığını ve hâkim rüzgârın yönünü de keşif notlarına ekliyoruz.
Balıkesir’in kıyı sanayi tesisleri, Manisa’daki fabrika tankları ve çelik hollerin yanı sıra Denizli, Uşak ve Aydın’daki tesisler için keşif ve uygulama planlanır. Fabrika ortamındaki diğer hizmetlerimiz için sektörler sayfasına bakabilir, keşif talebinizi iletişim sayfasından iletebilirsiniz.